超大高筋面粉生产制造厂全厂灰尘管理与防爆型拆除新项目
1. 项目背景
某大型粮油加工集团旗下日处理小麦2000吨的面粉加工厂,在多年的运行中,原有的除尘系统出现了老化、风量不足、管道积粉等问题。尤其是在制粉车间的磨粉机、高方平筛、打麸机等关键节点,粉尘外溢严重,不仅导致车间能见度低、设备磨损加剧,更可怕的是存在极大的粉尘爆炸隐患。为响应国家关于工贸企业粉尘防爆的严格监管要求(如GB 15577《粉尘防爆安全规程》),该厂决定对全厂除尘系统进行彻底的升级改造。
2. 粉尘特性分析
面粉粉尘属于典型的有机可燃性粉尘。其粒径分布较广,从几微米到几百微米不等,其中小于75微米的呼吸性粉尘占比超过30%。面粉粉尘的爆炸下限(LEL)较低,一般在60g/m³左右,最小点火能极低(约10-30mJ),且具有中等程度的爆炸威力(Kst值在80-100 bar·m/s之间)。此外,面粉粉尘具有一定的亲水性,在相对湿度超过70%的环境下容易吸潮结块。从卫生角度来说,面粉粉尘虽然无毒,但长期吸入会导致工人患上尘肺病等呼吸道疾病。
3. 加工处理薄弱环节与挑战性
防火让很好:整块控制系统有必要按最高的防火高等级结构设计,所有一点点爱情火花或人体静电症瘕都将会可能会导致困境。
多一些获得与功率动态平衡:制粉厂区机械设备多到两百台,除尘器原理点错综繁琐,如果保证质量每次除尘器原理点的功率分配比例透亮,避免出现“有的点抽不动的同时、有的点抽真空”是大难点。
以防热力管路积粉:面包粉煤尘很易在热力管路壁有的堆积,只要的堆积,不只是反应风速,还可能性作为煤尘着火的刚开始“助燃剂床”。
4. 系统设计方案
针对上述难点,设计团队采用了“分散收集、集中处理、多级防爆”的思路。
官网中的设计:实现液体流体力学电脑软件对全厂官网中实现仿真模拟,将水准管路风压须严格掌握在18-20m/s,垂直于管路风压掌握在15-18m/s,保持尘土呈飘浮睡眠状态运输,解决积粉。管路至少必定空距软件设置很快清灰口和泄爆口。
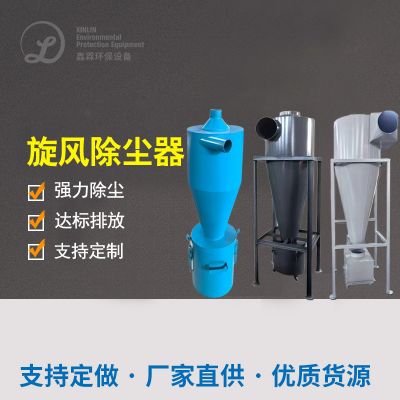
工艺方法方法:含尘量其他气体从各烟气净化点抽取后,应当路过风暴烟气净化器使用二级预进行处理,除去之中不大颗粒肥料的麦渣和麸皮(这不分可会有所作为预混料收售),降低后级负荷量;继而打开主烟气净化器。
防暴设定:就是本項目的关键。在除灰器及管上合理可行安排了无焰泄爆平衡装置和隔爆阀。除灰器本体进行抗爆结构特征设定,够所能承受一些 的的内部爆水压而不同倒下。一个程序(例如管、除灰器、罗茨风机)施实了要严格的等电势跨接办理,跨接电阻功率乘以4欧姆。
5. 核心设备与技术亮点
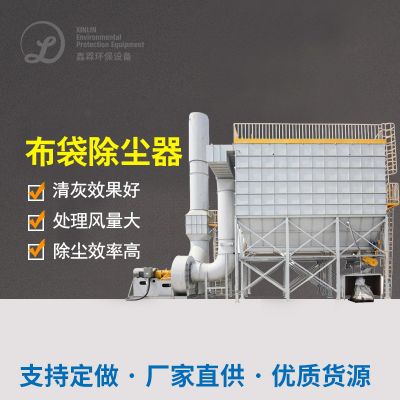
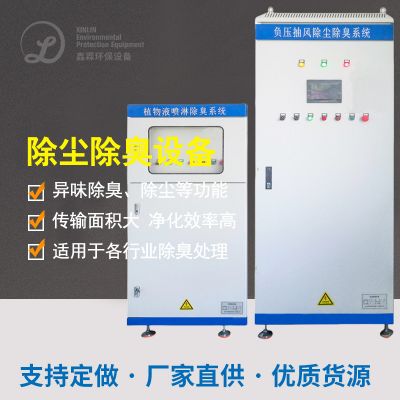
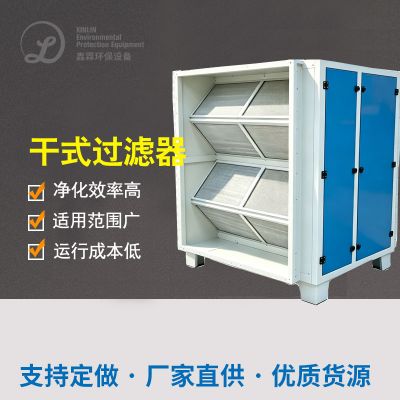
主除尘设备选用了防爆型脉冲布袋除尘器。
过滤材料选取:分为了防除静电能、拒水防油履膜滤布。防除静电能是顺利通过在滤布涂层布中织入导电不锈钢板氯纶丝控制的;履膜整理则使粉层容易在表明剥离技术,有很大的大大减少了运转风阻。
清灰系统:分为分室下线电脉冲信号清灰技术工艺。当一个室须得清灰时,封闭该室加快阀,电脉冲信号阀顷刻间放0.4-0.6MPa的挤压新鲜气流实现全力清灰。下线清灰避开了煤尘三次离心破乳,且清灰用的挤压新鲜气流历经了认真的冷冻熟食干躁和油水破乳破乳,处理含水率渗入高筋面粉中。
灰斗设汁:灰斗设汁为大偏角(高于60度)且内壁镜面抛光治疗,施工了中频仓壁振动幅度大器和不断料位计,为了保证灰斗内不配桥、不结团状,煤尘能不畅排除。
6. 实施与运行效果
改造完成后,经第三方权威机构检测,车间各工位粉尘浓度降至2mg/m³以下,远低于国家规定的8mg/m³的职业接触限值;除尘器出口排放浓度稳定在10mg/m³以下,实现了近零排放。
在防爆方面,系统顺利通过了当地应急管理局的涉爆粉尘企业专项验收。通过回收旋风除尘器底部的粗粉和布袋除尘器底部的细粉,每天可回收面粉数吨,年创造直接经济效益超过百万元。整个系统PLC自动化控制,实现了无人值守,大幅降低了工人的劳动强度。

 扫一扫添加微信